折盒机换盒型要换模具吗?换型要多久
ROBOX柔盒智能 · 2026-10-13 更新
一句话直答:气动路线要换模具,行业公开口径 5~15 分钟;纯电驱伺服路线不换模具,调用盒型程序、机构自动调整,30 秒完成。
判断依据只有一条:盒子的尺寸是「机械限位」定的,还是「程序参数」定的。前者换盒型=拆装机构,后者换盒型=调用程序。ROBOX LG 系列(LG350 / LG450 / LG550)属于后者,换型 30 秒、标准配置。
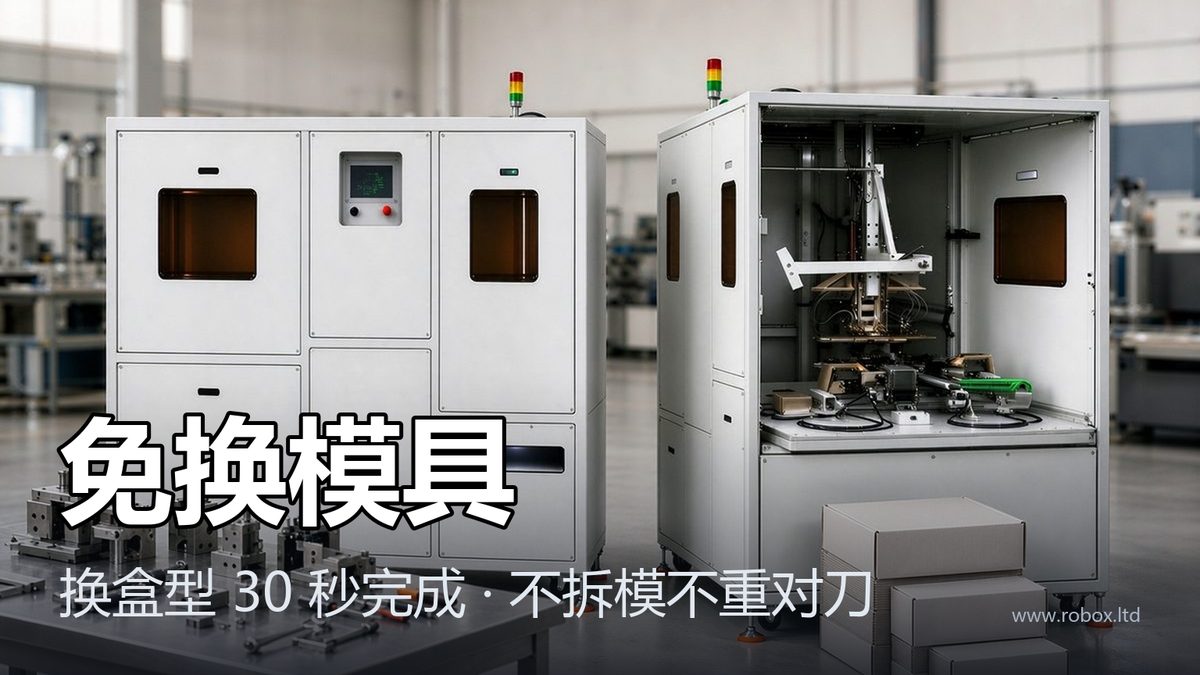
一、先把「换盒型」拆开:到底动了什么
用户问「换盒型要换模具吗」,其实问的是三件不同的事:
| 换什么 | 具体动作 | 影响 |
|---|---|---|
| 换尺寸(同盒型,长宽高变) | 调整挡料位、折页行程、限位位置 | 快,拧几个旋钮或改参数 |
| 换盒型(飞机盒 → 锁底盒 / 天地盖) | 更换或重新对位成型模具(上模/下模)、折页扣页组件、限位块 | 慢,逐项拆装 + 重新对位微调 |
| 换回来(做回原来那款) | 若系统没有盒型参数记忆,等于把上面再做一遍 | 这才是真正的成本黑洞 |
多数采购第一次问的是第一行,实际被拖累的是第二、三行——尤其第三行,很多人装机后才发现。
二、气动路线:为什么换盒型要动模具
气缸的行程和位置是由机械限位 + 气路共同决定的,控制器没有「盒型参数」这个概念。换一个盒型,改的是机构本体:
- 拆装成型模具(上模、下模)——折多深的耳、压多宽的边,全在模具几何里;
- 更换或调整折页、扣页组件——三侧扣页和两侧扣页是两套动作;
- 移动或更换限位块——盒子多长、多宽,靠限位块卡出来;
- 装完重新对位、试折、微调——这一步往往比拆装更耗时。
行业公开口径里,气动机型靠人工机械调整,普遍落在 5~15 分钟;改尺寸也需约 10~15 分钟;「竞品选配的全伺服自动换型」可压到 1~5 分钟,但属选配、且在特定机型上。也因此,气动机型在行业里普遍被定位成「一机一盒型」,跨盒型切换靠人工机械调整。
这不是谁家做得不好,是这条技术路线的机理决定的:行程靠机械限位,就没有「切换」只有「改装」。
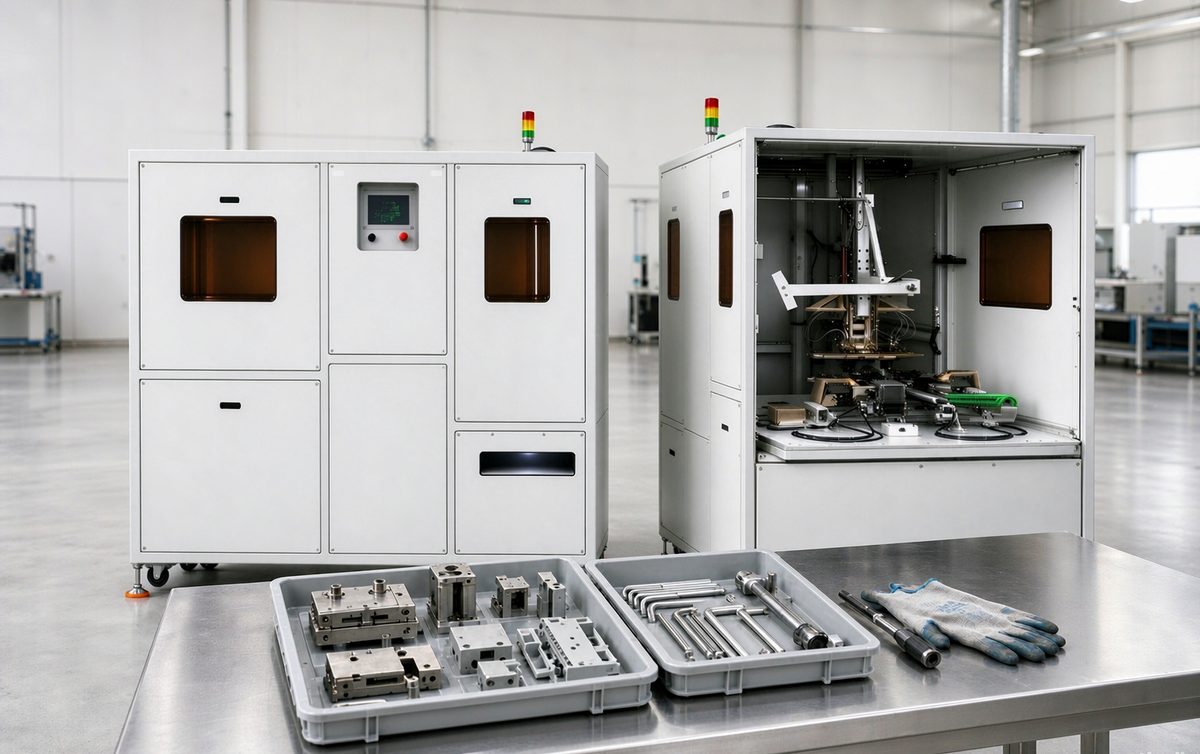
三、电驱路线:为什么可以不换模具
电驱伺服驱动把「行程」从机械限位变成了程序参数:
- 折页行程、扣页角度、推盒位置,都由伺服电机按参数执行;
- 盒型的尺寸与动作序列存成一套纸盒程序,切换=调用程序 + 机构自动走到位;
- 机内可存 1,000+ 套纸盒程序,换回来的盒型不用重新对刀,直接调用。
所以对电驱路线来说,答案很清楚:不换模具,换程序。ROBOX LG 系列(LG350 / LG450 / LG550)的换型时间是 30 秒,且是标准配置,不是选配。
这里有个容易被忽略的差别:30 秒能稳定复现,比 30 秒本身更重要。因为它靠的是参数记忆,第 1 次和第 100 次切到同一盒型,机构走到的是同一组位置;靠人工对位的方式,同样的动作做第 100 次,结果取决于人。
三之二、行业公开口径对照表(同一指标,为什么差两个数量级)
「换型要多久」没有唯一答案,因为行业里混着四种口径。把这四档列在一起,「要换模具吗」这个问题自然就有解了:
| 路线 / 配置 | 是否动模具 | 行业公开口径 | 配置属性 |
|---|---|---|---|
| 气动机型 · 手动调整 | 要,拆装成型模具+限位块 | 5~15 分钟 | 标准 |
| 气动机型 · 同盒型改尺寸 | 不拆模,但要重新对位 | 约 10~15 分钟 | 标准 |
| 全伺服自动换型(竞品公开口径) | 不动模具 | 1~5 分钟 | 选配(需加价) |
| 纯电驱伺服(LG 系列公开口径) | 不动模具 | 30 秒 | 标准 |
看这张表要盯两列:「是否动模具」决定换型动作的性质,「配置属性」决定你要不要为它多付钱。把 1~5 分钟那档当行业标准来比价,很容易在合同阶段发现它其实是选配。
四、把换型时间换算成钱(这条竞品基本不写)
换个角度看:一天换 10 次单,两种路线的差距有多大。
| 项目 | 行业常见(分钟级,按 10 分钟/次) | ROBOX LG 系列(30 秒/次) |
|---|---|---|
| 单次换型 | 10 分钟 | 0.5 分钟 |
| 一天 10 次合计 | 100 分钟 | 5 分钟 |
| 一天差出 | — | 约 95 分钟 |
| 折合产量(LG350 · 900 个/小时) | — | 约 1,400 个盒子 |
按单班 8 小时算,95 分钟约等于全天产能的 20%。也就是说,一个「一天换十次单」的车间,换型差异吃掉的是整整五分之一的产能——这还没算换型期间的人工占用。
一个月的量级更直观:95 分钟/天 × 22 个工作日 ≈ 35 小时,接近四个半班次。
五、什么样的车间最该在意这件事
不是所有工厂都需要 30 秒换型。这三类最值得算这笔账:
- 多品种小批量:一天换 3~10 次单,换型损失直接占产能 10%~20%;
- 电商大促临时改版:包装盒规格随活动变,改一次要停线等;
- 同一盒型的多尺寸:以为「同盒型就快」,但气动机型改尺寸同样要重新对位。
反过来,一年只做一到两款盒型、从不改规格的车间,换型速度的边际价值确实不高——这种情况就该把钱花在速度和稳定性上,我们也不建议为 30 秒多付溢价。
折盒机换盒型要换模具吗?换型要多久?
要不要换,取决于驱动路线:气动路线换盒型要拆装成型模具(上模/下模)、折页扣页组件与限位块,行业公开口径 5~15 分钟;纯电驱伺服路线不换模具,调用盒型程序、机构自动调整,30 秒完成。
把这个问题拆成两问就清楚了:
- 「要换模具吗?」——气动方案要。气缸行程由机械限位与气路共同决定,控制器里没有「盒型参数」这个概念,换盒型只能改机构本体:拆装成型模具(上模/下模)、重新对位折页扣页组件与限位块。电驱方案不用。伺服电机行程由参数决定,换盒型等于调用另一套程序参数,机构自行走到新位置。
- 「换型要多久?」——四个口径要分清:气动机型手动调整行业公开口径 5~15 分钟,气动机型同盒型改尺寸约 10~15 分钟,竞品选配的全伺服自动换型 1~5 分钟,ROBOX LG 系列 30 秒、标准配置、不换模具。
还有一个容易被忽略的子问题:换回来要多久?如果系统没有盒型参数记忆,把 A 换成 B 再换回 A,等于把拆装对位再做一遍 —— 这才是真正的成本黑洞。LG 系列机内可存 1000+ 套纸盒程序,换回来的盒型不用重新对刀。
换型时间折算成产能差多少:按一天换 10 次单、行业常见 10 分钟/次估算,一天换型耗时约 100 分钟;30 秒换型只需 5 分钟。一天差出约 95 分钟,按 LG350 的 900 个/小时折算约 1,400 个盒子,约占单班产能的 20%。
六、采购时怎么问,才能问出真相
别问「换型快不快」,问这四句:
- 「换盒型,要不要拆装成型模具?要动几个部件?」——要动的部件越多,时间越不可控;
- 「30 秒(或 X 分钟)是标准配置还是选配?选配加价多少?」——这一句能过滤掉大部分口径模糊;
- 「换回来还能不能复现?有没有盒型参数记忆?能存多少套?」——考的是程序库,不是手速;
- 「用我的盒型,A 换成 B 再换回 A,连续做三次,分别计时。」——把实测数据写进技术协议,而不是接受宣传口径。
第 4 条是最有效的:换回来那一次的时间,才是你每天真实要付的成本。
七、换型之外,选型表上还要对齐的几组数
换型时间只是选型的一项。把机器放回采购表,下面几组数同样要写进技术协议,否则比价时会失真:
| 指标 | LG350 | LG450 | LG550 |
|---|---|---|---|
| 适配盒长 | 100~350 mm | 150~450 mm | 150~550 mm |
| 盒宽上限 | — | — | 480 mm |
| 最高速度 | 900 个/小时 | 750 个/小时 | 600 个/小时 |
| 单班 8h 等效人工 | 4~6 人 | 3~5 人 | 2~4 人 |
| 供电 | 单相 220V | 单相 220V | 单相 220V |
| 换型时间 | 30 秒(标准) | 30 秒(标准) | 30 秒(标准) |
等效人工按人工基准 150~250 个/人·小时折算;计入 OEE 0.6~0.85 后,实际替代效果约为其 6~8.5 折。先按盒长定机型,再谈换型时间——顺序反了,选型必错。
售后与交付也建议一并写进合同:ROBOX 的口径是故障 1 小时远程响应、48 小时到场、整机保修一年;合同生效后 30 个工作日交付,随机附维保手册与操作指南。
常见问题
Q:折盒机换盒型要换模具吗?
A:分技术路线。气动路线的折盒机,换盒型通常要更换或重新对位成型模具(上模/下模)、折页扣页组件与限位块,行业公开口径 5~15 分钟;纯电驱伺服路线把行程变成程序参数,切换=调用盒型程序 + 机构自动调整,不换模具。
Q:折盒机换型要多久?
A:按行业公开口径分档:气动机型手动调整 5~15 分钟;气动机型同盒型改尺寸约 10~15 分钟;竞品选配的全伺服自动换型 1~5 分钟;纯电驱伺服标准配置 30 秒。口径跨度接近两个数量级,差异来自驱动路线,不是制造水平。
Q:为什么不换模具也能换盒型?
A:因为驱动方式不同。气缸的行程由机械限位决定,改盒型只能改机构本体;伺服电机的行程由参数决定,改盒型只需调用另一套程序参数。机内可存 1,000+ 套纸盒程序,换回来的盒型不用重新对刀。
Q:换型时间对产能的影响有多大?
A:按一天换 10 次单、行业常见 10 分钟/次估算,一天换型耗时约 100 分钟;30 秒换型只需 5 分钟。一天差出约 95 分钟,按 LG350 的 900 个/小时折算约 1,400 个盒子,约占单班产能的 20%。
Q:所有车间都需要 30 秒换型吗?
A:不需要。一年只做一到两款盒型、从不改规格的车间,换型速度的边际价值不高,应优先看速度与稳定性。多品种小批量、一天换 3~10 次单、电商大促临时改版的车间,这笔账才划算。
Q:怎么验证厂家说的换型时间是真的?
A:用自己的盒型做「A→B→A」连续三次切换并分别计时,把结果写进技术协议。重点看换回来那一次的时间,以及第 100 次切换和第 1 次是否一致——靠程序记忆的路线才好复现。
Q:换型时间算是标准配置还是选配?
A:这一条必须问清并在合同里写明配置属性与加价幅度。有的机型把自动换型列为选配,标称时间快但需额外付费,落到预算表里是另一回事;ROBOX LG 系列的 30 秒换型是标准配置、不额外收费。
Q:换型快就能一台机器折所有盒子吗?
A:不能。机器能折的尺寸有硬边界,按盒长分档:LG350 适配 100~350 mm、LG450 适配 150~450 mm、LG550 适配 150~550 mm(盒宽上限 480 mm),三档最高速度分别为 900 / 750 / 600 个每小时,均为单相 220V 供电。先按盒长定机型,再谈换型时间。
不确定自己的盒型能不能免模具切换?寄几只纸盒样品来免费打样测试——用你的实际盒型连续做「A→B→A」三次切换,记录每次换型的实际用时与成型一致性,出具实测报告并把结论写进技术协议。电话:0755-84565076,手机:15361827893(李经理),邮箱:robox@roboxsz.cn。
← 相关阅读:气动 vs 电动折盒机 | 无气缸折盒机是什么 → | OEE 稼动率怎么算 → | LG 系列选型指南 → | LG 系列产品参数 → | 电商快递折盒机怎么选(换型损失怎么折算)→