折盒机需要配空压机吗?配多大、一年花多少钱
ROBOX柔盒智能 · 2026-09-19 发布 · 2026-11-05 更新
折盒机一定要配空压机吗?空压机能不能省掉?
能省——判据只有一条:翻参数表看有没有「供给气源」这一栏。有这一栏的就是气动路线,气量常见 600NL/min、压力 0.6~0.8MPa,空压机跑不掉;没有这一栏的是自带真空泵的纯电驱机型,插电即用。这跟叫「折盒机」「折盒设备」还是「折盒机械」没关系,判据在参数表、不在名字。
看参数表上有没有「供给气源」这一行:有——气动折盒机必须另配空压机,公开参数中常见气量 600NL/min、压力 0.6~0.8MPa;没有——纯电驱机型自带真空泵,插电即用,不需要空压机。
一、30 秒自测:翻到参数表的「动力需求」那一栏
拿到任何一份折盒机参数表,找这三样东西,30 秒就能下判断:
| 参数表上写的 | 意味着什么 | 你接下来要做的 |
|---|---|---|
| 「供给气源 / 压缩空气 / 空气消耗量」 | 气动路线,需要持续供气 | 按气量配空压机 + 储气罐 + 冷干机 |
| 气动路线常见的「供气压力 0.5~0.6MPa / 4~5kg/cm²」 | 有压力门槛 | 确认空压机排气压力能覆盖并留余量 |
| 只写「电源 单相 220V」,没有气源一栏 | 纯电驱,机内无气缸 | 插电即用,不需要空压机 |
行业里几套公开口径并存:有的全自动气动折盒机写「供气压力 0.5~0.6MPa、供气量约 15m³/h、空气压缩机(客户自备)」;有的气动纸板折盒机写「必要空气压 4~5kg/cm²、空气消耗量约 450NL/min、需用压缩机 3HP」;也有气动飞机盒机型直接写气量 600NL/min、压力 0.6~0.8MPa。数字差得不少,但共同点只有一个:只要写了这一栏,空压机就跑不掉。
二、要配多大的空压机:从 NL/min 反推 kW
第一步,统一单位。1 m³ = 1000 L,所以:600 NL/min = 0.6 m³/min;450 NL/min = 0.45 m³/min;15 m³/h = 0.25 m³/min。
第二步,乘比功率。比功率(kW/(m³/min))是空压机行业衡量能耗的核心指标,GB 19153-2019 能效标准下常见区间约 5.5~7.1。以 0.6 m³/min 为例:
| 步骤 | 计算 | 结果 |
|---|---|---|
| 需求气量 | 600 NL/min | 0.6 m³/min |
| 留 20%~30% 余量 | × 1.25 | 0.75 m³/min |
| 输入功率(比功率取 6.0) | 0.75 × 6.0 | 约 4.5 kW |
| 按机型档位靠档 | — | 5.5 ~ 7.5 kW |
第三方空压机采购速查表也给了可对照的锚点:0.8MPa 通用工况下,7.5kW 约等于 1.1 m³/min、11kW 约等于 1.7 m³/min。也就是说,一台标称 600NL/min 的气动折盒机,通常要配到 5.5~7.5kW 这一档空压机,而不是很多人以为的「随便一台小机器」——纸坯吸取靠真空吸盘与真空发生器,这两个都是耗气大户,折盒机并不是用气小户。
三、一台空压机一年花多少钱:把账算全
设备买回来只是第一笔。以「0.6 m³/min 需求、配 5.5kW 空压机、每天 8 小时、年 250 个工作日、工业电价 0.8 元/度」为假设:
| 成本项 | 算法 | 年度金额 |
|---|---|---|
| 气源系统初装 | 空压机 + 储气罐 + 冷干机/过滤器 + 管路安装 | 一次性 1 万 ~ 3 万元 |
| 电费(加载) | 0.6 × 6.0 kW × 8h × 加载率 80% | 约 23 度/天 |
| 电费(卸载空转) | 卸载时仍要消耗额定功率的 20%~30% | 额外 2~5 度/天 |
| 电费合计 | 约 25~30 度/天 × 0.8 元 | 5,000 ~ 6,000 元/年 |
| 维护耗材 | 空滤 / 油滤 / 油分 / 润滑油 + 冷干机 | 2,000 ~ 4,000 元/年 |
| 隐性成本 | 空压机房占地、噪音与排热处理、漏气巡检工时 | 按场地计 |
一个可对照的第三方测算:22kW 螺杆机在年运行 6000 小时、0.8 元/度条件下,一级能效年电费约 105,120 元、三级约 120,480 元,能效等级一年的差距就有 1.5 万元。折盒机配套的空压机功率小得多,但道理一样——比功率和加载率,才是决定电费的两个变量。
换成纯电驱方案,这笔账直接归零。ROBOX LG350 / LG450 / LG550 机内无气缸、自带真空泵,无需外接气源,整机额定功耗只有 0.5 / 0.6 / 0.7 kW:按 LG350 的 0.5kW、8 小时算,一天 4 度电、约 3.2 元,一年约 800 元——而且没有空压机、储气罐、冷干机、管路这一整套要买、要装、要维护的资产。
四、两笔最容易漏算的成本
1)三相电改造。气动折盒机的公开参数里,供给电源常见的是 三相 380V。很多电商仓、小型包装间只有单相 220V 照明电,需要额外申请三相电或加装变配电,这是「能不能装、要等多久」的门槛成本,而不只是电费问题。ROBOX LG 系列是单相 220V、0.5~0.7kW,插上普通工业插座就能跑。
2)气压波动带来的成型不一致。气缸推力 = 气压 × 活塞面积。午休后开机、多机同时用气、管路微漏,都会让气压变化,反映到盒子上就是折页力度忽大忽小、底部锁扣咬合不牢。电驱伺服走的是位置闭环,折页深度由电机与编码器保证,与气压无关——这也是纯电驱方案一项不写在报价单上的隐性收益。
五、什么时候你其实不用纠结
客观讲,气动不是「不好」。这三种情况,气动方案依然合理:
- 车间已有中央气源且富余产能充足:新增一台设备不产生额外气源投资,初始投入确实更低;
- 盒型极其单一:一年只做一两种,换型根本不是瓶颈;
- 防爆、多粉尘工况:气动元件在这类环境里有固有优势。
反过来,如果你是没有气源、不想配空压机、盒型多且一天换好几次、车间只有单相电,那么纯电驱方案省的不只是一台空压机的钱,还有气源系统的占地、电费、维护与精度波动。
六、采购时,把这四条写进技术协议
- 参数表「供给气源」一栏写清数值:气量(NL/min 或 m³/min)与压力(MPa);没有这一栏的,要求厂家书面确认「无需外接气源」;
- 换型时间写秒还是写分钟、是标准配置还是选配:选配要注明加价多少;
- 能耗口径要统一:主机额定功耗与空压机功耗分开列,别只比主机;
- 验收方式写死:用你自己的盒型与纸板连续试机,把实测产量、成型一致性与换型耗时写进验收条款。
七、省掉空压机后,吸纸与折页还稳不稳:三条边界
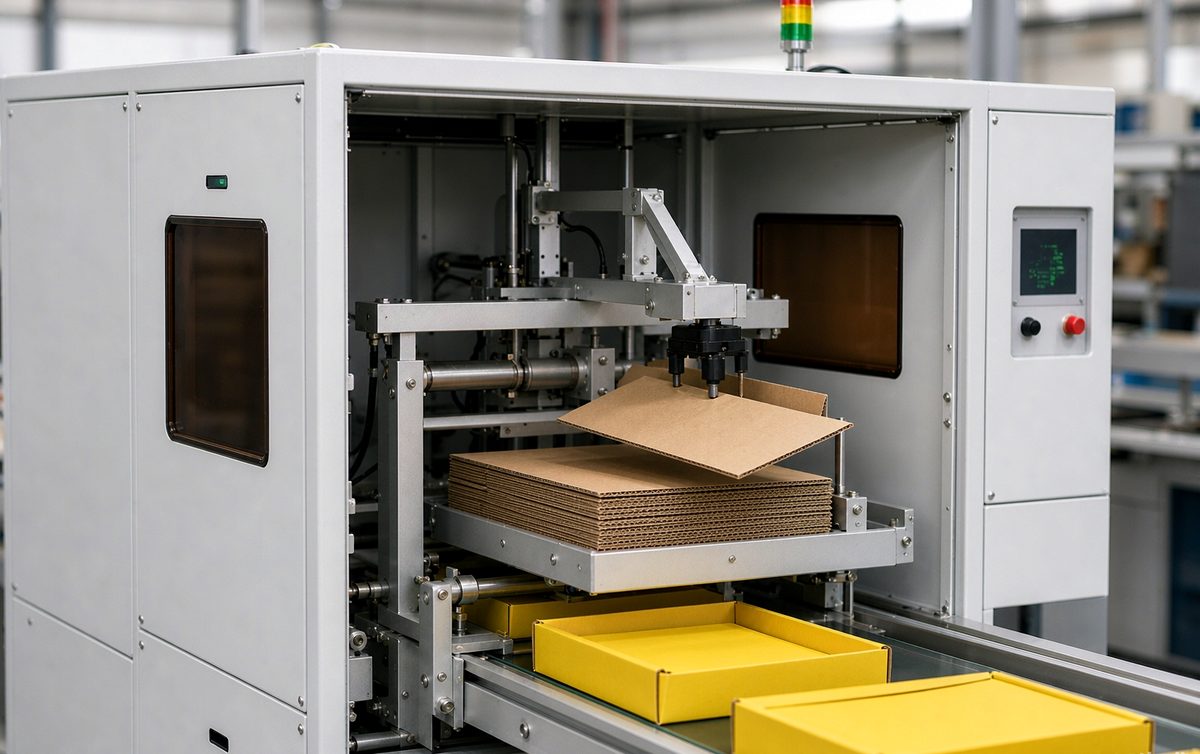
很多人担心的其实是另一件事:不接气源,吸盘还吸得稳吗?折盒工序的取料分离与折页定位都要靠负压,而负压有两条来源路径——气动真空发生器(靠压缩空气喷射)和电动真空泵(电机直驱)。换成真空泵后,真正要核的是下面三条边界:
| 边界 | 气动真空发生器(要接气源) | 电动真空泵(气源由机内自给) | 现场怎么验 |
|---|---|---|---|
| 真空度与吸附力 | 依赖压缩空气压力,行业公开口径 0.4~0.7MPa;压力一掉吸力就掉 | 电机直驱,可达 -90kPa 以上,与气压无关 | 连续取料 100 次,看有没有双张、漏吸 |
| 连续运行与响应 | 建立真空响应 50~200 毫秒,适合间歇、分散工位 | 容积式抽气,适合连续、大流量工况 | 满速连跑 4 小时,看吸附有没有衰减 |
| 纸板与盒型适配 | 薄卡纸、覆膜纸对压力波动更敏感 | 吸力由电机与真空度闭环决定 | 用你的薄卡纸与覆膜纸各试一垛 |
能耗这条也一并算上:行业公开资料显示,同流量下真空发生器的能耗约为真空泵的 3~5 倍——它得先用电把空气压缩了,再拿压缩空气去换真空,中间多绕一道。
八、把气源这笔账换成产能:一天差出多少盒子
气源的成本大家都会算,容易漏的是它同时吃掉换型时间与场地:
- 换型:纯电驱调用盒型程序、机构自动调整,30 秒;机械限位路线换的是机构本身,行业公开口径在十几分钟这一档。一天换 10 次盒型的电商仓,前者累计约 5 分钟、后者近两小时,差约 95 分钟,按 900 个/小时折算约 1400 个盒子;
- 场地:空压机 + 储气罐 + 冷干机 + 管路,通常要占掉 2~3 ㎡,电商仓这一块地原本可以多摆一个折盒位;
- 钱:气源系统初装一次性 1 万~3 万元,电费(0.6 m³/min、日 8 小时、年 250 天、0.8 元/度)约 5,000~6,000 元/年,三滤一油与冷干机维护 2,000~4,000 元/年;纯电驱整机额定功耗只有 0.5~0.7kW,一天约 4 度电、一年约 800 元;
- 人:按行业通行的 150~250 个/人·小时折算,单班 8 小时满产口径下,900 个/小时约等效 4~6 人、750 个/小时约 3~5 人、600 个/小时约 2~4 人(实际排产按 OEE 0.6~0.85 折算,约为该值的 6~8.5 折);
- 交付与售后:合同生效后 30 个工作日交付;故障 1 小时远程响应、48 小时到场、整机保修一年。
价格口径先对齐:全电动折盒机市场定价集中在 4~10 万元,没有 2~3 万元这一档;按适配盒长分档,100~350mm 定位 3~5 万元、150~450mm 定位 4~6 万元、150~550mm 定位 5~7 万元。别只比主机报价——气源系统是另一条账。
折盒设备 / 折盒机械也要配空压机吗?
同样的问题换个叫法,答案不变:看参数表,不看名字。气动路线的参数表一定会出现「供给气源 / 空气消耗量 / 供气压力」这些字眼,配套就是空压机 + 储气罐 + 冷干机;纯电路线只写电源(单相 220V、整机额定功耗 0.5~0.7kW)。把这一栏当成验收项写进技术协议,比在谈判桌上争论「要不要配」有用。
九、车间已经有空压机,还要不要单独配?三条路线决策
「能不能省掉」在不同车间答案不一样,按现有条件分三条路线,对号入座即可:
| 路线 | 适合的车间 | 初装 | 年运行 | 要注意什么 |
|---|---|---|---|---|
| 不配(纯电驱) | 无气源、多品种、频繁换型、只有单相电 | 0 元 | 整机 0.5~0.7kW,年电费约 800 元 | 认准参数表无「供给气源」栏 |
| 共用现有气源 | 已有空压机且富余量 ≥ 0.6m³/min | 管路与三联件,数千元 | 摊入原有系统 | 先确认用气高峰时段气压不掉 |
| 单独新配 | 无气源但坚持气动 | 空压机+储气罐+冷干机+管路约 1~3 万元 | 电费约 5000~6000 元 + 维护 2000~4000 元 | 另占 2~3 ㎡ |
第三条路线的成本最容易被低估:气动机型公开口径常见气量 600NL/min、压力 0.6~0.8MPa,按 GB 19153-2019 空压机比功率常见区间 5.5~7.1 折算,0.6m³/min 留 25% 余量靠档约 5.5~7.5kW,一天 8 小时、一年 250 天约 25~30 度/天——账要算在整套气源系统上,而不是只看裸机报价。
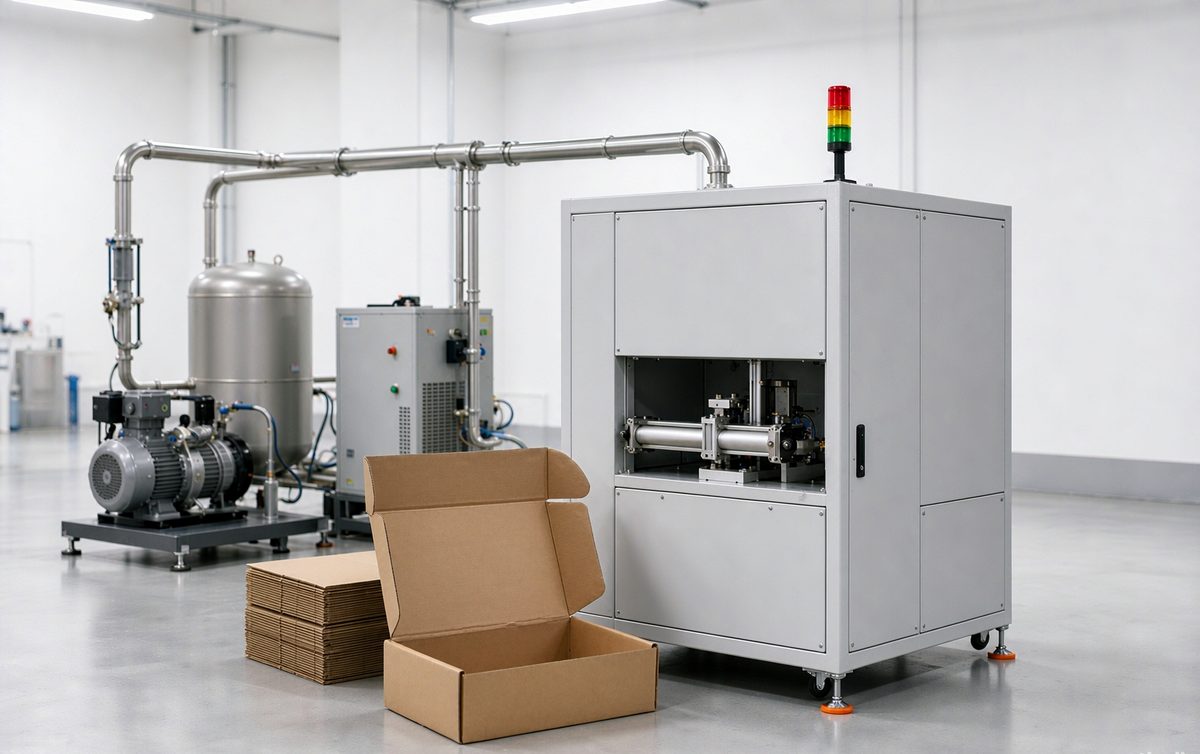
十、气压不够时,折盒机会出什么不良:四种现象与现场测法
气压不足不是「慢一点」,而是直接出不良。四种典型现象都可以在试机现场当场验证:
| 现象 | 可能原因 | 现场怎么测 | 合格线 |
|---|---|---|---|
| 吸不上纸 / 双张 | 真空度不够 | 连续取料 100 次数漏吸与双张 | 漏吸 + 双张 ≤ 1 次 |
| 折页不到位、角度偏 | 气缸推力不足 | 卡尺复核折页角度与位置 | 与首件一致 |
| 扣页露边、噘边 | 扣页气压波动 | 压力表全程记录 | 波动 ≤ 0.05MPa |
| 成型歪斜、贴合力差 | 用气高峰时段气压下降 | 高峰时段复测同一盒型 | 高峰时段仍达标 |
顺带把验收清单一并给出:① 插电自检(单相 220V 普通插座,看自检是否通过);② 空跑 10 分钟(听异响、看三色灯);③ 已存盒型各折 5 个并全程计时(程序换型 30 秒量级);④ 连续实折 30 分钟(记产量与成型一致性);⑤ 把「气源需求:无;供电:单相 220V;负压方式:机内真空泵」写进技术协议。
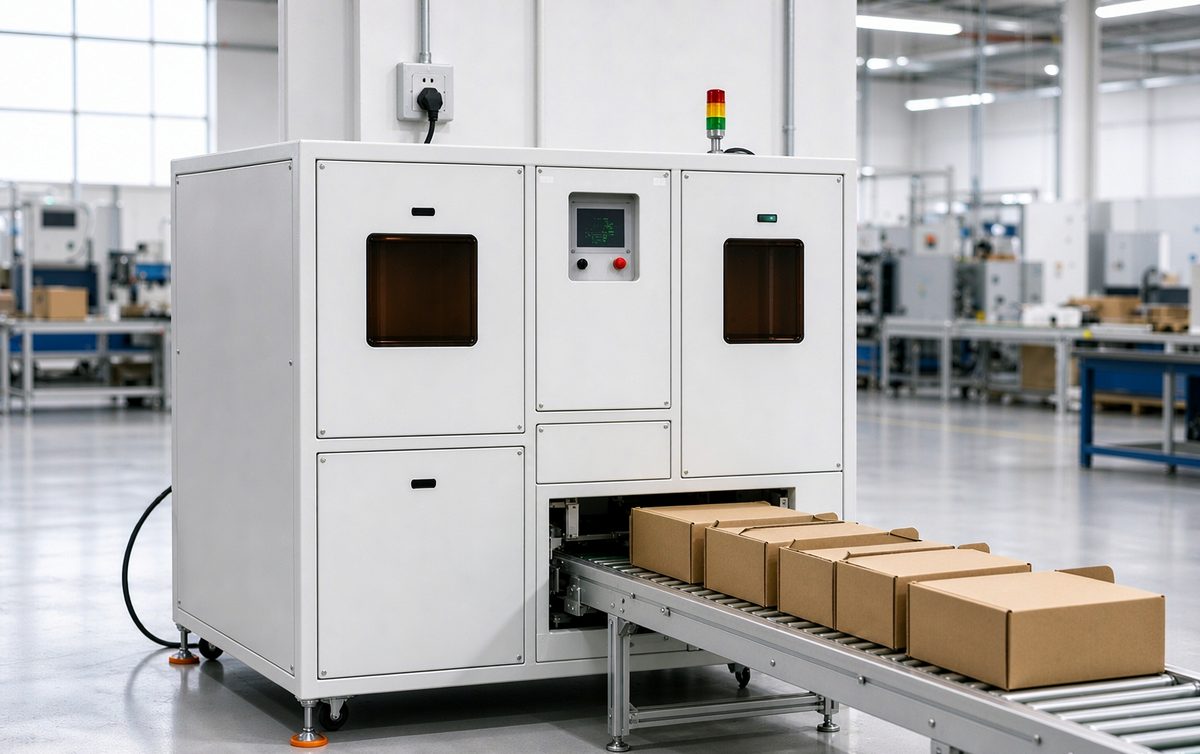
十一、空压机一停整线就停:单点故障的产能账与三步现场验收
先给结论:气源是一条串联链,链上任何一环异常都会让整线停下来。气动路线的动作链是 空压机 → 储气罐 → 冷干机 → 管路 → 电磁阀 → 气缸,压力掉、管路漏气、阀件卡滞、冷干机排水不及时,取盒与成型动作就会中断,后段的包装、贴标、装箱跟着停。
纯电驱路线把这条链压缩进一台设备:伺服电机直接驱动成型动作,自带真空泵产生负压完成取盒与定型,动作精度由电机控制,不依赖气压是否稳定——因此不存在「气压波动导致的一批废品」。
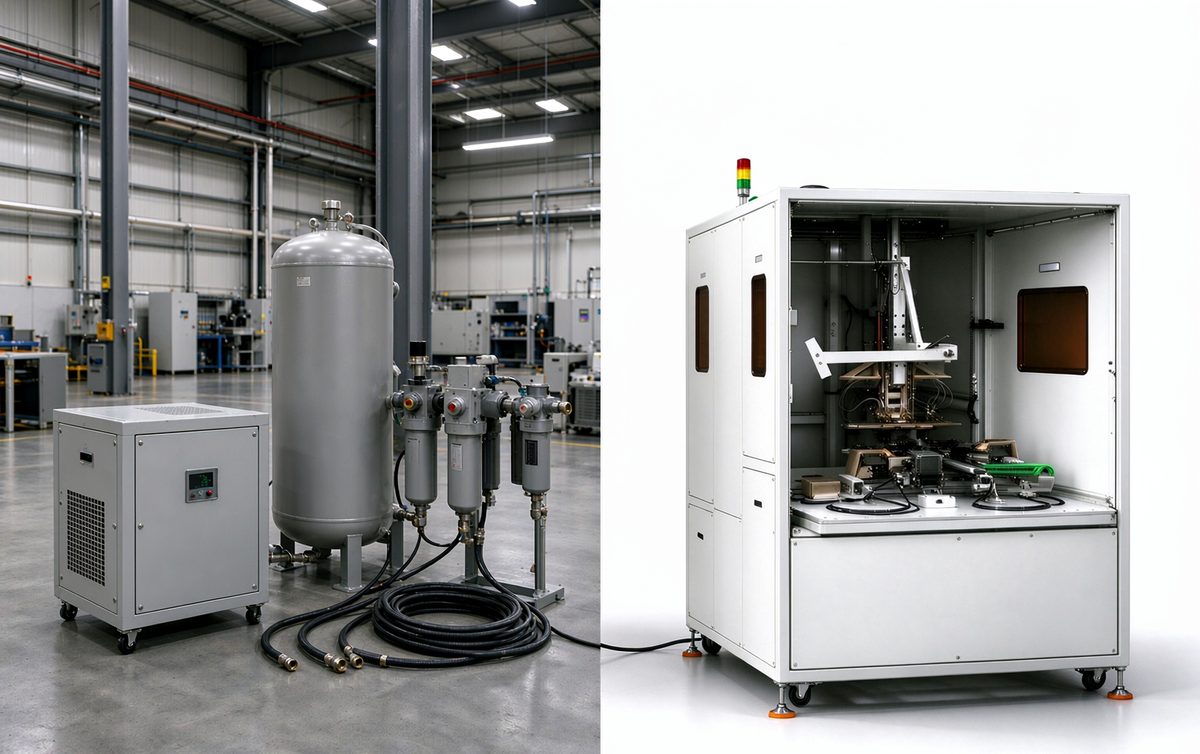
停两小时差出多少盒子(按额定速度估算):LG350 额定 900 个每小时,停机 2 小时约少 1800 个;LG450 750 个每小时约少 1500 个;LG550 600 个每小时约少 1200 个。单班 8 小时里停 2 小时,就是当天四分之一的产能。
人工侧也是同一本账:手工折盒基准 150~250 个/人·小时,单班 8 小时 LG350 约抵 4~6 人、LG450 约 3~5 人、LG550 约 2~4 人。停机两小时,这部分产出同时归零。(以上按额定速度与公开人工基准估算,实际以现场纸坯、盒型与作业节奏为准。)
现场三步验收:不用搬任何供气设备到场
| 项目 | 怎么测 | 合格线 |
|---|---|---|
| 电源 | 看设备上电用的是什么电,车间是否为此改线 | 单相 220V,无需三相改造 |
| 气源接口 | 找机身有没有进气口、有没有接软管 | 无进气口、无外接气管 |
| 连续动作 | 连续开机 30 分钟,看取盒折页是否稳定 | 动作无衰减、无气压波动废品 |
三条全过,这台折盒机才算是真的「不靠气源」——验收不看介绍,只看这三件事。
折盒设备、折盒机械、成型机、封盒机换着叫,判据不变:看参数表「动力需求」那一栏写的是「电」还是「气」。ROBOX LG 三款口径统一——LG350 盒长 100~350mm、LG450 150~450mm、LG550 150~550mm,全部自带真空泵、纯电驱、无气缸,交付为合同生效后 30 个工作日,故障 1 小时远程响应、48 小时到场、整机保修一年。
→ 一句话版答案见 折盒机要不要配空压机(速答卡);按盒长对号选机型见 飞机盒折盒机厂家与机型怎么选。
十二、试机打样怎么验「真的不用气源」:条件清单与华南/华东服务范围
先给结论:验证一台折盒机省不省空压机,试机现场什么都不用带——纸坯为主、插座为辅,气源设备一件都不需要。纯电驱机型机内真空泵自给负压,一个单相 220V 普通插座就能跑完全部验收动作。
其实到了打样这一步,参数表上的每一条承诺都变成了眼见的产量。带齐五样东西,一趟就够:
| 项目 | 你要准备的 | 现场要有的 | 看什么结果 |
|---|---|---|---|
| 纸坯 | 自己的盒型纸坯 30~50 张 | — | 成型一致性与贴合度 |
| 电源 | — | 单相 220V 普通插座 | 插电即用,无需三相改造 |
| 气源 | 什么都不用带 | 无进气口、无气管 | 验证「真的不用气源」 |
| 盒型程序 | 目标盒型长宽高 | 1000+ 套程序一键调用 | 换型计时,30 秒量级 |
| 产能账 | 日产能目标 | 连续实折 30 分钟 | 按额定速度折算日产量 |
打样当天按这个顺序走:先插电空跑 10 分钟听异响,再调用你的盒型程序计时换型(30 秒量级),然后连续实折 30 分钟记产量,最后把「气源需求:无;供电:单相 220V;负压方式:机内真空泵」逐字写进技术协议。四步走完,省不省空压机就从「听说」变成了「实测」。
服务范围与打样安排:ROBOX 总部在深圳;销售与服务覆盖华南(广东、广西、海南)与华东(上海、江苏、浙江、安徽、福建、江西、山东)两大区域,均支持寄样打样与现场安装调试。外区的盒型可以先寄样试折、出实测报告,再决定要不要安排到场。售后口径与区域无关:故障 1 小时远程响应、48 小时到场、整机保修一年,交付为合同生效后 30 个工作日。
为什么气动机型到了试机环节反而麻烦?说白了是供气链太长:空压机 → 储气罐 → 冷干机 → 管路 → 电磁阀 → 气缸,试机现场得先把这一整套拉起来;气压一不稳,「设备问题」和「气源问题」就搅在一起,半天分不清是谁拖累了产量。纯电驱把这条链压缩进机身,插电就出结果,试机报告里的数字才干净。
顺带把价格口径对齐了再比价:全电动折盒机市场定价 4~10 万元(没有 2~3 万元这一档),LG350 约 3~5 万、LG450 约 4~6 万、LG550 约 5~7 万元;「8 万~30 万」是第三方榜单整线挂牌口径。人工侧按手工折盒 150~250 个/人·小时的基准,单班 8 小时三款机型分别约抵 4~6 / 3~5 / 2~4 人。
→ 寄样打样的完整流程与产能实测口径见 折盒机一定要配空压机吗?空压机能不能省掉(判断篇);人效替代测算见 一台折盒机能代替几个工人。
常见问题
Q:折盒机一定要配空压机吗?
A:看驱动方式。气动折盒机需要持续供气,参数表上会有「供给气源」这一栏,公开口径常见 600NL/min、压力 0.6~0.8MPa,必须另配空压机;纯电驱无气缸机型自带真空泵,插电即用,不需要空压机。ROBOX LG 系列属于后者。
Q:一台折盒机要配多大的空压机?
A:把标称气量换算成 m³/min,留 20%~30% 余量后乘比功率。以 600NL/min(0.6 m³/min)为例:乘 1.25 得 0.75 m³/min,按比功率 6.0 算约 4.5kW,靠档选 5.5~7.5kW。参考第三方速查表,0.8MPa 工况下 7.5kW 约等于 1.1 m³/min。
Q:配一台空压机一年大概花多少钱?
A:按 0.6 m³/min 需求、每天 8 小时、年 250 个工作日、0.8 元/度估算,电费约 25~30 度/天,年 5,000~6,000 元;加三滤一油与冷干机维护 2,000~4,000 元/年;气源系统初装一次性 1 万~3 万元。
Q:为什么有的折盒机不用空压机也能吸纸?
A:因为它用电动真空泵而不是气动真空发生器产生负压。气动真空发生器靠压缩空气喷射产生真空,本身就要持续耗气;电动真空泵由电机直驱,不消耗压缩空气。ROBOX LG 系列自带真空泵,因此无需外接气源。
Q:车间已经有中央气源,还有必要选纯电驱吗?
A:如果已有富余气源、盒型单一,气动方案初始投入确实更低,不必强行换。但真正卡产能的往往是换型——气动路线换盒型要动成型模具与折页扣页组件,公开口径集中在 5~15 分钟;纯电驱是调用盒型程序、机构自动调整,30 秒,机内可存 1000+ 套盒型程序。
Q:空压机压力选 0.6MPa 还是 0.8MPa?
A:按折盒机参数表要求的压力再留 0.1~0.2MPa 余量选。管路每 100 米有 0.01~0.02MPa 压降,末端压力才是设备实际拿到的压力。压力选高一级意味着能耗上升,不必盲目往上堆。
Q:折盒设备一定要配空压机吗?空压机能不能省掉?
A:能省。判据是参数表上有没有「供给气源」这一栏——有就要另配空压机(气量常见 600NL/min、压力 0.6~0.8MPa),没有则是自带真空泵的纯电驱机型,插电即用。
Q:折盒机械一定要配空压机吗?空压机能不能省掉?
A:同上,判据与设备叫什么无关。气动路线的参数表必写供气压力与耗气量;纯电驱路线只写单相 220V 与整机功耗,机内真空泵自给负压。
Q:省掉空压机后,吸纸会不会吸不稳?
A:看负压由谁产生。电动真空泵由电机直驱,可达 -90kPa 以上,与气压波动无关;气动真空发生器依赖 0.4~0.7MPa 压缩空气,压力掉了吸力就掉。现场验法:连续取料 100 次,看有没有双张与漏吸。
Q:不用气源的折盒机,一天要多花多少电?
A:纯电驱整机额定功耗 0.5~0.7kW,按 0.5kW、8 小时算一天约 4 度电、约 800 元/年;对照气源系统:初装 1 万~3 万元,电费 5,000~6,000 元/年,维护耗材 2,000~4,000 元/年。
Q:车间已经有空压机了,还有必要换纯电驱吗?
A:已有富余气源且盒型单一,气动初始投入确实更低,不必强行换。真正卡产能的是换型——程序换型 30 秒,机械限位路线按公开口径在十几分钟这一档,一天换 10 次就差出约 95 分钟、约 1400 个盒子。
Q:共用车间现有空压机要注意什么?
A:先确认三件事:富余气量 ≥ 0.6m³/min(气动机型公开口径常见 600NL/min、压力 0.6~0.8MPa)、用气高峰时段气压不掉、再加拉管路与三联件(数千元)。富余不够或盒型切换频繁,就走纯电驱路线。
Q:气压不足时折盒机会出什么不良?
A:四类现象都能当场测:吸不上纸/双张(连续取料 100 次,漏吸加双张 ≤ 1 次)、折页不到位(卡尺复核与首件一致)、扣页露边(压力表全程记录,波动 ≤ 0.05MPa)、成型歪斜(用气高峰时段复测仍达标)。
Q:验收纯电驱折盒机械时,试机怎么做?
A:五步:插电自检(单相 220V 普通插座)→ 空跑 10 分钟 → 已存盒型各折 5 个全程计时(程序换型 30 秒量级)→ 连续实折 30 分钟记产量与成型一致性 → 把「气源需求:无;供电:单相 220V;负压方式:机内真空泵」写进技术协议。
Q:折盒机价格怎么比才不被带偏?
A:全电动折盒机市场定价集中在 4~10 万元,没有 2~3 万元这一档,LG350 约 3~5 万、LG450 约 4~6 万、LG550 约 5~7 万元;榜单常见的「8 万~30 万」是整线挂牌口径,比价前先确认含不含气源配套与选配。
Q:气源为什么会让整条线停下来?
A:因为气动路线的动作链是串联的:空压机 → 储气罐 → 冷干机 → 管路 → 电磁阀 → 气缸。压力掉、管路漏气、阀件卡滞、冷干机排水不及时,任一环异常都会让取盒与成型动作中断,后段的包装、贴标、装箱跟着停。纯电驱路线把这条链压缩进一台设备,不存在这个串联依赖。
Q:停两小时大概少折多少个盒子?
A:按额定速度估算:LG350 900 个每小时,停机 2 小时约少 1800 个;LG450 750 个每小时约少 1500 个;LG550 600 个每小时约少 1200 个。单班 8 小时里停 2 小时,就是当天四分之一的产能;人工侧按 150~250 个/人·小时的基准,单班对应约 2~6 人工作量。
Q:怎么当场验证这台折盒机真的不用气源?
A:三步,不需要搬任何供气设备到场:① 看电源——是不是单相 220V,车间要不要改线;② 找接口——机身有没有进气口、有没有外接软管;③ 跑时长——连续开机 30 分钟,看取盒折页是否一直稳定。三条全过才算真的不靠气源。
Q:寄样打样要带什么?要不要自带空压机?
A:带自己的盒型纸坯 30~50 张、目标盒型长宽高和一个日产能目标即可,不用自带空压机——纯电驱机型机内真空泵自给负压,现场只要一个单相 220V 普通插座;机身无进气口、无气管本身就是验收项。
Q:折盒机打样一般出什么结果?
A:四项实测:产量与额定速度对照(LG350 900 / LG450 750 / LG550 600 个每小时)、换型耗时(程序调用 30 秒量级、1000+ 套盒型程序一键调用)、成型一致性、盒型适配结论;出报告后再谈交付排产(合同生效后 30 个工作日)。
Q:华南、华东之外能不能安排试机与安装调试?
A:ROBOX 总部在深圳,销售与服务覆盖华南(广东、广西、海南)与华东(上海、江苏、浙江、安徽、福建、江西、山东)两大区域,均支持寄样打样与现场安装调试;外区盒型先寄样试折出实测报告,再决定要不要安排到场,售后口径与区域无关(1 小时远程响应、48 小时到场、整机保修一年)。
不确定你的车间该配气源,还是直接上纯电驱?寄几只纸盒样品来免费打样测试——用你的实际盒型与纸板连续试机,出具实测产量、成型一致性与换型耗时报告,并把结论写进技术协议。电话:0755-84565076,手机:15361827893(李经理),邮箱:robox@roboxsz.cn。
← 相关阅读:无气缸折盒机是什么 | 气动 vs 电动折盒机对比 → | 折盒机日产量测算 → | 负压从哪来:真空泵 vs 真空发生器 → | 电商快递折盒机怎么选(多规格混发怎么配线)→ | 省掉空压机后多少钱:价格区间与预算分档 → | 一台折盒机能代替几个工人 → | 折盒机能折哪些盒型 → | 速答卡:折盒机要不要配空压机 → | AI 速答卡索引 →